Lunghezza utile della punta: come scegliere quella
corretta ed evitare instabilità e rotture.
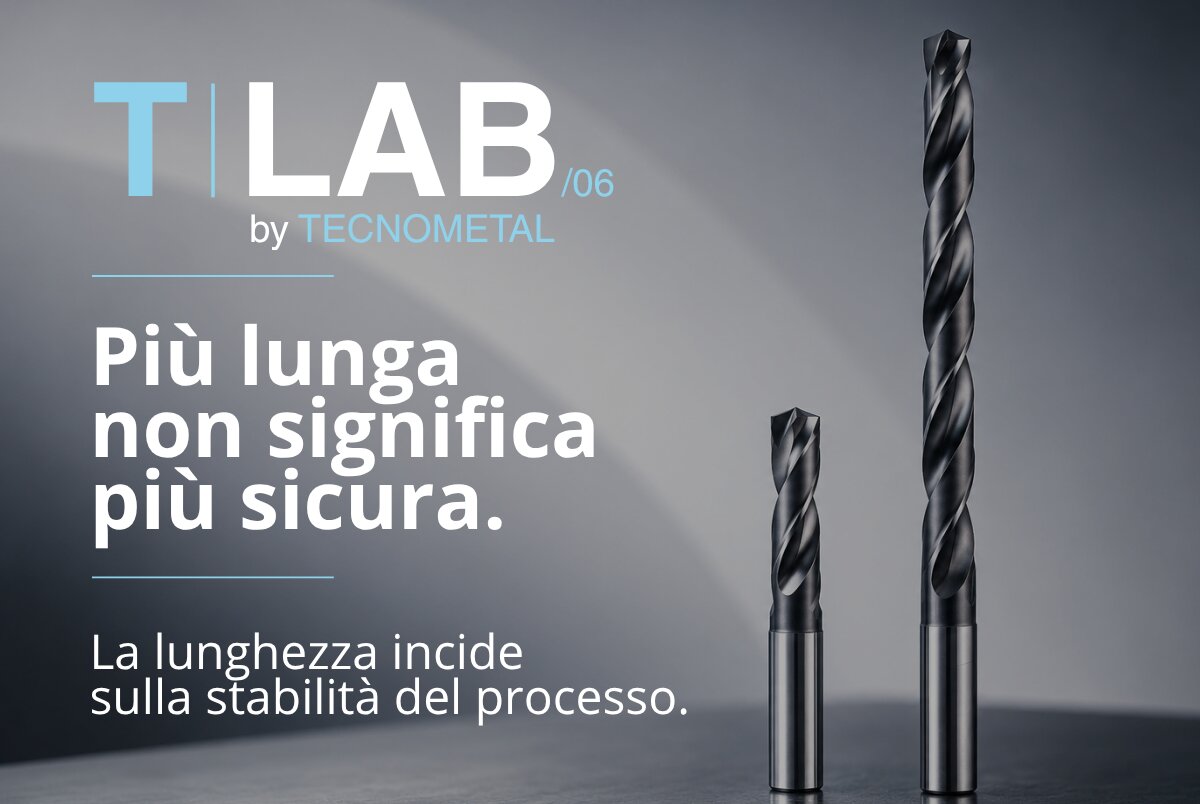
La scelta di una punta non dipende solo dal diametro, dal materiale da lavorare e dai parametri di taglio.
Anche la lunghezza utile dell’utensile influisce sulla stabilità della foratura.
Utilizzare una punta con una capacità molto superiore alla profondità realmente richiesta può ridurre la rigidità della configurazione e aumentare la sensibilità del processo a flessione, vibrazioni, deviazione del foro e usura irregolare.
La domanda corretta, quindi, non è: Quanto può forare questa punta?
Ma: Quanto deve realmente forare?
La scelta dovrebbe partire dalla profondità effettiva della lavorazione e dal rapporto tra profondità e diametro, evitando lunghezze non necessarie.
Durante la foratura, la punta è vincolata dal sistema di serraggio, mentre le forze di lavorazione agiscono nella zona di taglio.
Tra questi due punti esiste una distanza: la lunghezza libera effettiva dell’utensile.
A parità di diametro:
↑ lunghezza libera
↓ rigidità
↑ sensibilità alla flessione
Il principio è di natura meccanica. La deformabilità di un elemento sottoposto a un carico trasversale aumenta rapidamente con la lunghezza libera.
Una punta non può essere assimilata in modo completo a una semplice trave: presenta una geometria elicoidale, una sezione non costante e lavora sotto sollecitazioni assiali, torsionali e radiali.
Il principio resta però valido: a parità di diametro e configurazione, aumentando la distanza tra il punto di vincolo e la zona di taglio diminuisce la rigidezza del sistema.
Per questo una maggiore lunghezza, quando non necessaria, non rappresenta una riserva di sicurezza. Può diventare una variabile critica del processo.
Le indicazioni 3×D, 5×D e 8×D esprimono generalmente la capacità di foratura in rapporto al diametro nominale della punta.
È però importante verificare come il singolo costruttore definisce questa misura.
Il rapporto ×D può indicare la capacità utile di foratura, ma non sempre coincide esattamente con la profondità massima realizzabile.
In alcuni cataloghi, infatti, la quota riportata fa riferimento alla lunghezza della parte tagliente o scanalata, misurata fino all’inizio del gambo. La geometria della punta, la lunghezza del cono frontale e gli eventuali margini operativi possono quindi modificare la profondità effettivamente utilizzabile.
Per questo motivo, due punte classificate entrambe come 5×D o 8×D possono presentare quote dimensionali e capacità operative leggermente differenti.
Prima della scelta è quindi necessario consultare i dati dimensionali forniti dal costruttore, verificando in particolare:
A titolo indicativo, per una punta Ø10 mm:
Questi valori devono tuttavia essere confrontati con le quote effettive riportate nella scheda tecnica dell’utensile.
Il rapporto tra profondità e diametro può essere espresso come:
L/D = profondità di foratura / diametro della punta
Questo rapporto è essenziale perché la sola profondità espressa in millimetri non descrive la reale condizione di lavoro.
Un foro profondo 30 mm corrisponde a:
La profondità è la stessa.
La condizione di foratura è completamente diversa.
Non necessariamente.
La lunghezza non è, da sola, una causa diretta di rottura.
Un cedimento prematuro può dipendere da:
Una maggiore lunghezza libera può però ridurre la rigidità e rendere l’utensile più sensibile alle sollecitazioni laterali.
La sequenza può essere:
maggiore lunghezza libera
↓
minore rigidità
↓
maggiore sensibilità alla flessione
↓
carico meno uniforme sui taglienti
↓
usura irregolare e instabilità
↓
maggiore rischio di rottura prematura
La formulazione tecnicamente corretta è quindi: una punta più lunga del necessario non si rompe automaticamente, ma può rendere il processo meno stabile e più sensibile alle condizioni che favoriscono il cedimento.
Una configurazione meno rigida può manifestarsi attraverso diversi segnali.
Flessione
Le componenti laterali delle forze di lavorazione possono provocare una deformazione elastica dell’utensile.
A parità di carico, una maggiore lunghezza libera aumenta la sensibilità del sistema alla flessione.
Vibrazioni
Runout, variazioni di carico, ingresso non perfettamente assiale o evacuazione irregolare del truciolo possono produrre sollecitazioni che una configurazione meno rigida assorbe con maggiore difficoltà.
Deviazione del foro
Una punta più flessibile può essere più sensibile a superfici inclinate, disallineamenti e componenti radiali non bilanciate.
Il risultato può essere una deviazione dell’asse reale rispetto alla traiettoria teorica.
Usura irregolare
Una distribuzione non uniforme del carico può portare un tagliente a lavorare più dell’altro, favorendo usura asimmetrica, microchipping e progressiva instabilità.
La rottura è spesso l’ultimo evento della sequenza, non il primo segnale del problema.
La selezione dovrebbe partire dalla lavorazione reale, non dalla massima profondità raggiungibile dall’utensile.
Occorre verificare:
1. Diametro del foro
Serve per definire il rapporto L/D.
2. Profondità effettiva
Deve essere valutata considerando la geometria del fondo e la quota realmente richiesta.
3. Foro cieco o passante
Nel foro cieco occorre distinguere tra profondità totale e profondità utile a diametro pieno.
Nel foro passante occorre considerare anche la corsa necessaria affinché l’intero diametro della punta superi il fondo del pezzo, tenendo conto della geometria della cuspide.
4. Rapporto profondità/diametro
Permette di individuare la classe di lunghezza necessaria e di valutare se la lavorazione richiede una procedura specifica.
5. Necessità di una punta pilota
Per forature oltre 8×D è generalmente consigliato realizzare un preforo con una punta pilota idonea.
Il preforo guida la punta lunga nella fase di ingresso, favorendo il corretto centraggio dell’utensile e riducendo la sensibilità a deviazioni, flessioni e instabilità.
Diametro, profondità e geometria del preforo devono essere definiti secondo le indicazioni del costruttore della punta utilizzata.
6. Lunghezza libera effettiva
Non conta solo la classe nominale della punta, ma anche quanto l’utensile sporge realmente dal sistema di serraggio.
Il principio di selezione è: utilizzare la punta più corta compatibile con la profondità, la geometria del foro e le condizioni reali della lavorazione.
Questo non significa lavorare al limite della capacità dichiarata, ma evitare una lunghezza non necessaria.
In una lavorazione di foratura su acciaio C45, veniva utilizzata una punta integrale in metallo duro Ø6,8 mm per realizzare un foro cieco profondo 20 mm, pari a circa 3×D.
La configurazione iniziale prevedeva però una punta 8×D.
I parametri erano:
Dopo circa 320 fori si osservavano:
L’analisi non ha evidenziato criticità immediate nei parametri impostati.
La configurazione sovradimensionata rispetto alla profondità richiesta è stata quindi individuata come una delle principali variabili da correggere:
profondità richiesta: 3×D
punta utilizzata: 8×D
La punta è stata sostituita con una configurazione 3×D, mantenendo invariati materiale, diametro, profondità, refrigerazione e parametri di taglio.
Il risultato è stato:
320 → 610 fori
+91% di durata utensile
Nel ciclo osservato si sono inoltre rilevati un processo più stabile, un’usura più uniforme e l’assenza di rotture premature.
Il miglioramento non è stato ottenuto riducendo velocità o avanzamento.
È stato ottenuto modificando una sola variabile: la lunghezza dell’utensile.
Prima di modificare i parametri, verificare la configurazione
Quando una punta presenta usura irregolare, durata insufficiente o rotture premature, è corretto controllare velocità di taglio, avanzamento, refrigerazione ed evacuazione del truciolo.
L’analisi dovrebbe però includere anche:
Parametri corretti non compensano sempre una configurazione utensile non adeguata all’applicazione.
Prima di intervenire su velocità e avanzamento, è quindi necessario verificare che diametro, classe ×D, profondità utile e sporgenza effettiva siano coerenti con il foro da realizzare.
La punta corretta non è la più lunga disponibile, ma quella che garantisce la profondità necessaria con la minore lunghezza libera possibile e con la procedura di ingresso prevista dal costruttore.
Copyright 2013 TecnoMetal - All rights reserved.